 Autoliv
, le plus grand fournisseur mondial de systèmes de sécurité automobile, a confié à Clarke Energy la fourniture d'une solution conteneurisée
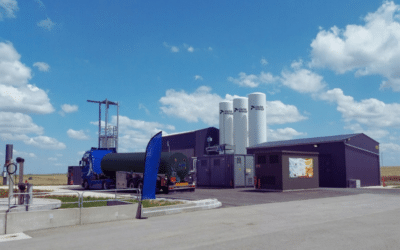
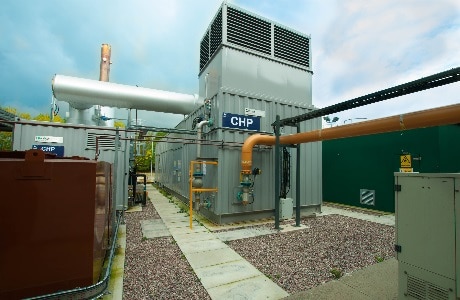
cogénération (Cogénération) sur leur site de production de Congleton, dans le Cheshire. L'usine, d'une superficie de 48 528 m², fonctionne 24 heures sur 24, 7 jours sur 7, et fabrique des airbags pour les plus grands constructeurs automobiles mondiaux. Mise en service début 2017, la centrale de cogénération devrait couvrir 70 % des besoins en électricité du site. De la chaleur critique est générée pour le processus le plus gourmand en chaleur des installations. Des économies financières significatives sont réalisées, associées à une réduction d’environ 4 500 tonnes de CO₂ par an.
L’usine a commencé ses activités il y a environ 20 ans, s’appuyant sur des chaudières pour répondre à ses besoins importants en chaleur. Le principal facteur ayant motivé l’adoption de la cogénération était son processus de lavage des tissus. Ce processus nécessite de grandes quantités d’eau chaude pour éliminer les silicones présents sur les fibres, utilisées pour la production d’airbags. Un système de lavage des tissus modernisé a été mis en place, et la cogénération a été conçue pour répondre aux besoins en chaleur de ce processus. Cette chaleur est fournie sous forme d’eau chaude et de vapeur. Une chaudière à vapeur a été installée et logée hors site dans un conteneur en acier sur mesure.
La cogénération a été intégrée à l'infrastructure existante de l'installation, produisant de l'électricité en fonction de sa demande électrique de pointe de 4 MW.
Clarke Energy a réalisé une étude de faisabilité afin d'évaluer la consommation énergétique du site. Sur la base des informations fournies, l'un des
Jenbacher JMS616 de GE alternatif
moteurs à gaz a été installée. Un arrêt programmé pendant le week-end a été coordonné pour coïncider avec la maintenance annuelle de l'usine. Cette coordination a permis d'éviter toute perturbation inutile des processus de production de l'usine.
La centrale de cogénération produit une puissance électrique nominale de 2 679 kWe, avec un rendement électrique de 43,7 %. La centrale produit en 11 kV, triphasé 50 Hz, tous les équipements de synchronisation étant conformes aux exigences de la norme britannique G59/3. L'échappement du moteur est raccordé à une chaudière à vapeur à récupération de chaleur équipée d'un économiseur, produisant 1 820 kg/h à 12 barg. Le moteur est assemblé hors site et livré dans un conteneur en acier à isolation acoustique.
L'installation :
- Réduit considérablement les coûts d'exploitation
- Permet de réduire les émissions de carbone d'environ 4 500 tonnes de CO₂ par an
- Assure une alimentation électrique fiable pour un fonctionnement continu de la production